

İşlem sırasında sıcaklığı kontrol etmekPOY (Kısmen Yönlendirilmiş İplik) üretim süreciİpliğin istenen kalite ve özelliklerini sağlamak için sıcaklık kontrolü çok önemlidir. Kullanılan ekipman ve süreçlere bağlı olarak belirli sıcaklık kontrol yöntemleri değişebilir, ancak işte bazı genel kılavuzlar:
Ham maddeyi önceden ısıtın.Ekstrüzyon işlemine başlamadan önce, genellikle polyester yongaları olan ham madde belirli bir sıcaklığa kadar önceden ısıtılmalıdır. Bu işlem genellikle bir hazne veya ön ısıtma odasında yapılır. Uygun ön ısıtma sıcaklığı için üreticinin önerilerine uyun.
Ekstrüzyon işlemiEkstrüzyon işlemi, önceden ısıtılmış polyester yongalarının eritilmesi ve filamentler oluşturmak üzere iplikçiklerden geçirilmesini içerir. Ekstrüzyon sırasında sıcaklığı kontrol etmek için aşağıdakileri dikkate alın:
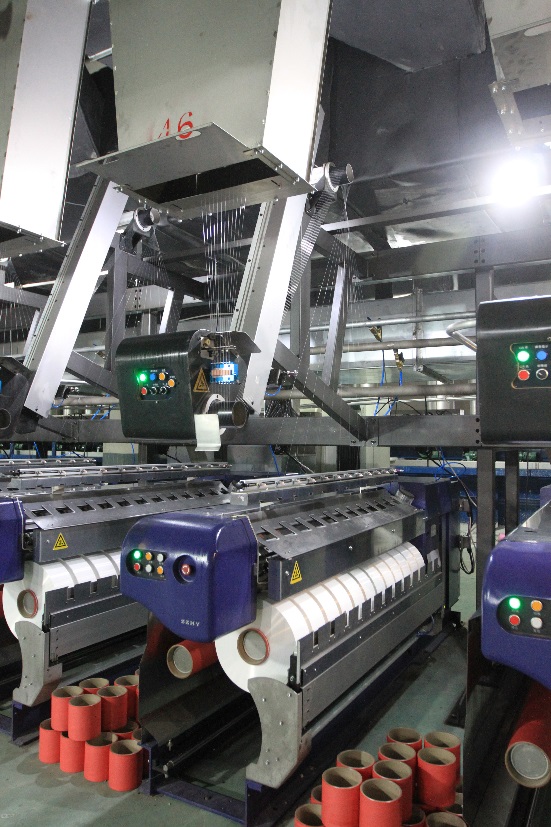
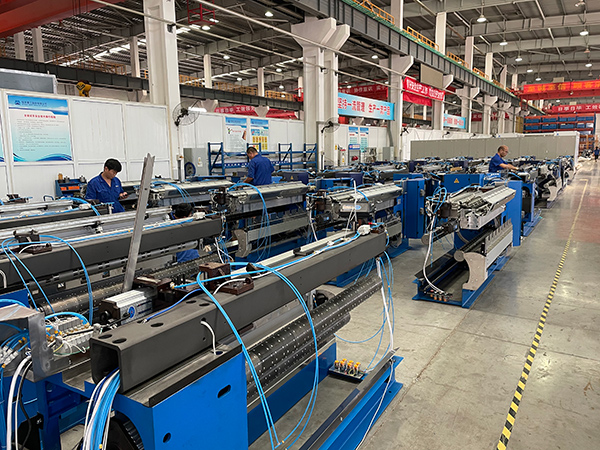
a.Varil sıcaklığı:Ekstrüder namlusunda, her birinin kendi sıcaklık kontrolüne sahip birden fazla ısıtma bölgesi bulunur. Bu bölgelerin sıcaklık ayarlarını, işlenen polyester yongalarının özel gereksinimlerine göre ayarlayın. Genellikle, sıcaklıklar besleme bölgesinden ölçüm bölgesine doğru kademeli olarak artar.
b. İplikçik sıcaklığı:Erimiş polyesterin ekstrüzyon yoluyla dışarı atıldığı küçük delikleri içeren iplik memesi, belirli bir sıcaklıkta tutulmalıdır. Bu sıcaklık, istenen filament çapı ve özelliklerini elde etmek için kritik öneme sahiptir. Önerilen iplik memesi sıcaklığı için ekipman üreticisinin yönergelerine başvurunuz.
Söndürme:Ekstrüzyondan sonra, filamentler katılaşmak için soğutulur. Bu işlem genellikle filamentlerin hava veya su gibi bir soğutma ortamından geçirilmesini içerir. Uygun katılaşmayı sağlamak ve filament yapışması veya deformasyon gibi istenmeyen etkileri önlemek için soğutma ortamının sıcaklığı dikkatlice kontrol edilmelidir.
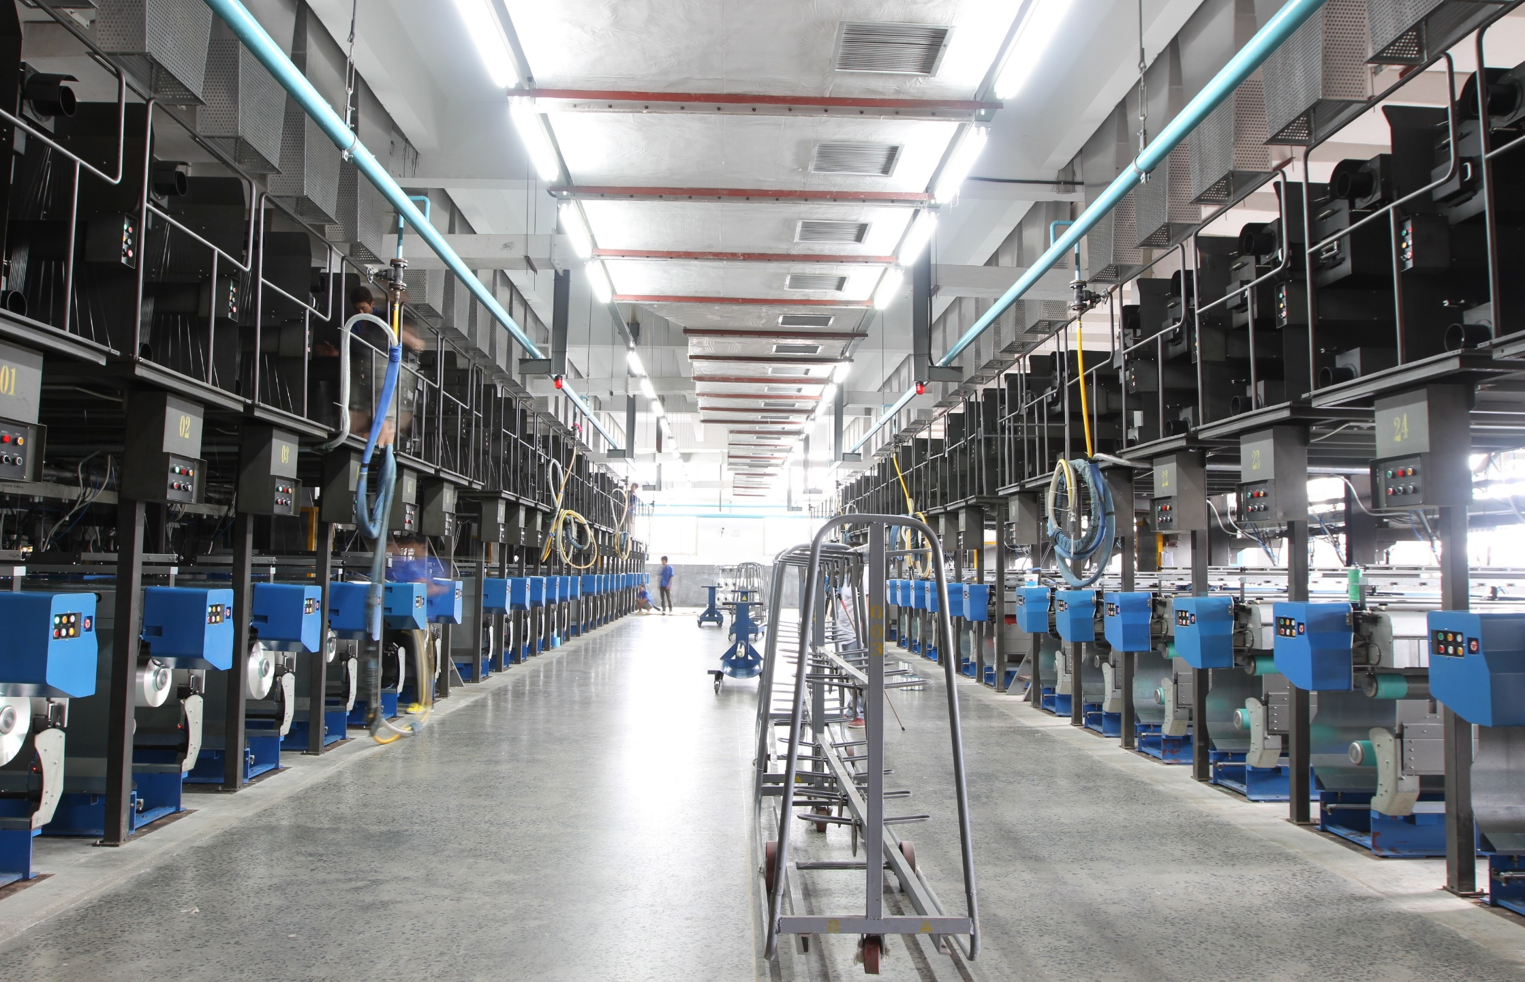
Çizim/germePolimer zincirlerinin yönlendirilmesi ve ipliğe istenen özelliklerin kazandırılması için filamentlerin çekilmesi veya gerilmesi önemli bir adımdır. Bu işlem sırasında, istenen yönlendirme seviyesine ulaşmak için sıcaklığın kontrol edilmesi gerekir. Daha yüksek sıcaklıklar daha iyi gerilmeyi kolaylaştırır, ancak aşırı sıcaklıklar filamentlerin bozulmasına neden olabilir. Çekme sıcaklığı, işlenen polimerin türüne ve özelliklerine bağlıdır. Optimum çekme sıcaklığını belirlemek için üreticinin önerilerini izleyin veya denemeler yapın.
Tavlama:Tavlama, gerilmiş ipliğin iç gerilimlerini gidermek ve stabilitesini artırmak için uygulanan bir ısıl işlem sürecidir. Tavlama sıcaklığı ve süresi, ipliğin özel gereksinimlerine bağlı olarak değişebilir. Üretici tarafından sağlanan önerilen tavlama parametrelerini izleyin veya en uygun koşulları belirlemek için denemeler yapın.
KıvrımlıSarma işlemi sırasında, ipliğin şeklini ve özelliklerini korumasını sağlamak için daha da soğutulur. Sarma işlemi, ipliğin bir soğutma odasından geçirilmesini veya soğuk hava veya su jetlerinin kullanılmasını içerebilir. Isıya bağlı sorunları veya iplik deformasyonlarını önlemek için bu aşamada sıcaklığı kontrol edin.
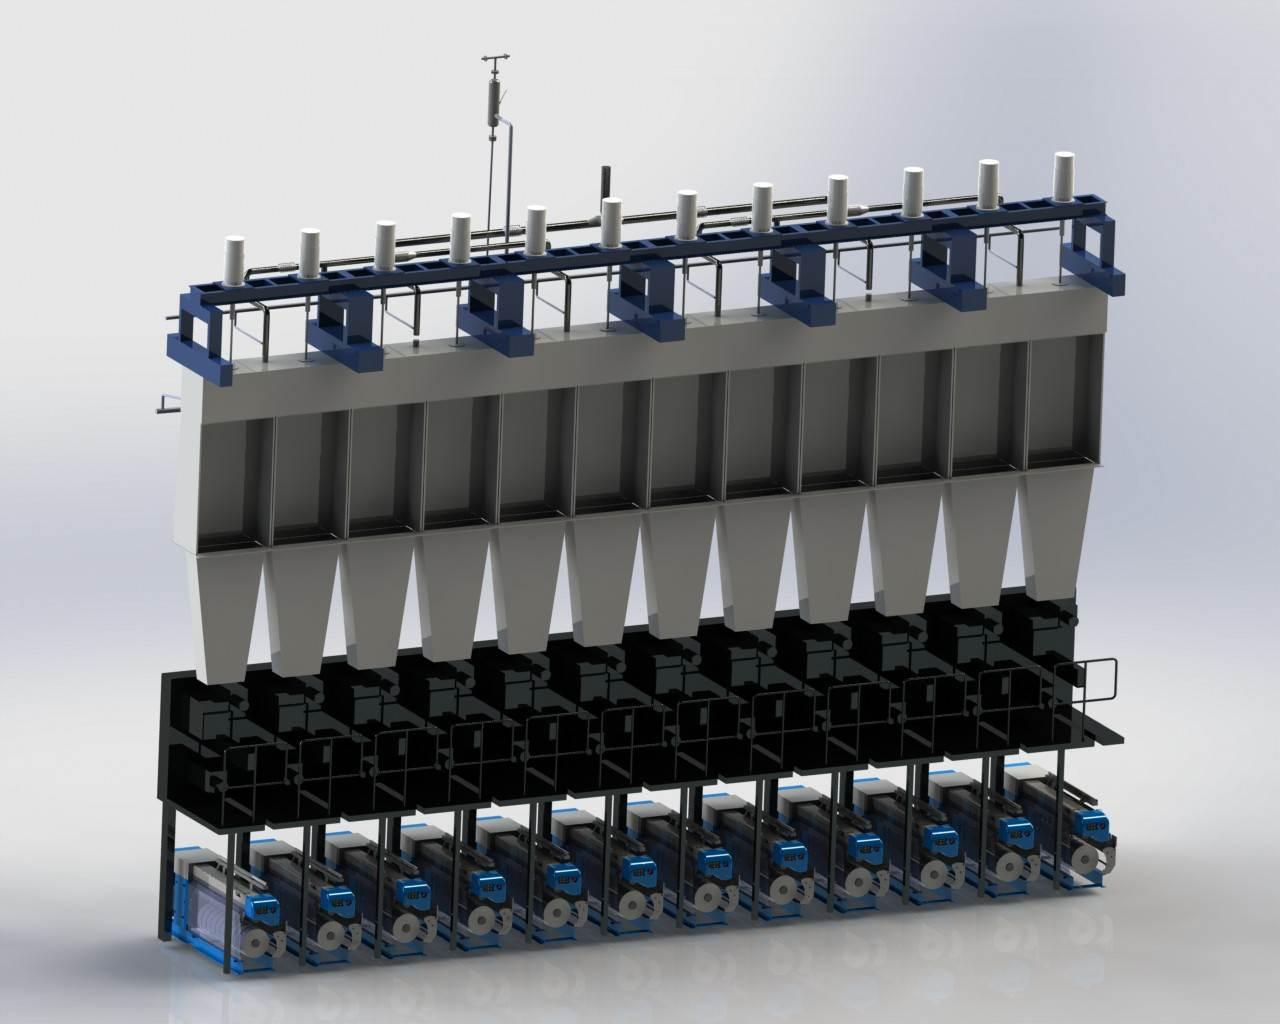
Unutmayın, belirli sıcaklık kontrol parametreleri, POY üretim hattınızda kullanılan ekipman ve süreçlere bağlı olarak değişebilir. Ekipman üreticisinin yönergelerine başvurmak, denemeler yapmak ve istenen iplik özelliklerine ve kalite gereksinimlerine göre sıcaklık ayarlarını optimize etmek çok önemlidir.
Yayın tarihi: 29 Mayıs 2023